English
 Español
أجزاء تثبيت وختم السيارات: عمليات التصنيع ومراقبة الجودة أجزاء تثبيت وختم السيارات: عمليات التصنيع ومراقبة الجودة أجزاء تثبيت وختم السيارات: عمليات التصنيع ومراقبة الجودة أجزاء تثبيت وختم السيارات: عمليات التصنيع ومراقبة الجودة أجزاء تثبيت وختم السيارات: عمليات التصنيع ومراقبة الجودة أجزاء تثبيت وختم السيارات: عمليات التصنيع ومراقبة الجودة أجزاء تثبيت وختم السيارات: عمليات التصنيع ومراقبة الجودة أجزاء تثبيت وختم السيارات: عمليات التصنيع ومراقبة الجودة أجزاء تثبيت وختم السيارات: عمليات التصنيع ومراقبة الجودة أجزاء تثبيت وختم السيارات: عمليات التصنيع ومراقبة الجودة أجزاء تثبيت وختم السيارات: عمليات التصنيع ومراقبة الجودة أجزاء تثبيت وختم السيارات: عمليات التصنيع ومراقبة الجودة أجزاء تثبيت وختم السيارات: عمليات التصنيع ومراقبة الجودة أجزاء تثبيت وختم السيارات: عمليات التصنيع ومراقبة الجودة أجزاء تثبيت وختم السيارات: عمليات التصنيع ومراقبة الجودة أجزاء تثبيت وختم السيارات: عمليات التصنيع ومراقبة الجودة
فئة المنتج
فئة جديدة
اتصل بنا
أجزاء تثبيت وختم السيارات: عمليات التصنيع ومراقبة الجودة
يمكن لجوز العجلة من الفئة 10.9 أن يجتاز كل اختبارات الشد ISO 898-1 في المختبر ويظل يوقف خط التجميع، لأن الخاصية التي تفشل أولاً ليست عادةً هي التي تقيسها الشهادة.
إن انجراف الجانب الخيطي، وامتصاص الهيدروجين أثناء الطلاء وارتفاع الأزيز على دعامة مختومة يحدد ما إذا كان يتم تثبيت الجزء بشكل نظيف بمعدل أم لا. يتم تنظيم إمداد أدوات تثبيت وختم السيارات حول المسافة بين العينة المتوافقة والعملية المستقرة، ويجب التخطيط لنصفي الانضباط - كيفية تصنيع الجزء، وكيفية التحكم في العملية - معًا.
قامت شركة Zhejiangxinye Automobile Technology Co., Ltd. بتصنيع مثبتات السيارات والأختام المعدنية منذ عام 1995 وحصلت على شهادة IATF 16949:2016، والتي تضعها داخل الإطار الذي تصفه هذه المقالة: العنوان البارد والختم التدريجي على جانب التصنيع، PPAP، وخطط التحكم والاختبار الميكانيكي على جانب الجودة.
1995 سنة نشأة عملية التصنيع خلف الشركة الحالية
IATF 16949:2016 حصلت على شهادة نظام إدارة الجودة للسيارات
1000 ميجا باسكال ISO 898-1 قوة الشد الاسمية لفئة الملكية 10.9
ما الذي يجعل أدوات تثبيت وختم السيارات تعمل بشكل مختلف
هناك ثلاثة متطلبات تفصل بين توريد السيارات وأعمال التثبيت الصناعية العامة: نظام الجودة المعتمد IATF 16949:2016، وملف PPAP المعتمد قبل شحنة الإنتاج الأولى، وإمكانية تتبع الدفعة التي تمتد من رقم حرارة السلك الوارد إلى ملصق الكرتون.
IATF 16949:2016 خط الأساس
يعتمد IATF 16949:2016 على ISO 9001 ويضيف متطلبات خاصة بالسيارات: عمليات الموافقة على المنتج، وخطط التحكم، ومقاومة الأخطاء، وسجلات صيانة الأدوات وخطط الطوارئ لانقطاع المرافق. يتم إصدار الشهادة من قبل جهة تسجيل خارجية ويتم إعادة التحقق منها من خلال عمليات تدقيق المراقبة السنوية، لذلك يجب التحقق من رقم الشهادة مقابل قاعدة بيانات الجهة المصدرة بدلاً من صفحة الكتيب.
يثبت PPAP العملية، وليس العينة
يعد تقديم PPAP دليلاً على أن عملية الإنتاج، وليس العينة المجمعة يدويًا، تنتج جزءًا مطابقًا. توقع مخطط تدفق العملية، PFMEA، خطة التحكم، نتائج الأبعاد من تشغيل الإنتاج، تقارير اختبار المواد والأداء، وتحليل نظام القياس. يؤدي تغيير المادة أو مصدر المعالجة الحرارية أو مورد الطلاء الفرعي أو مراجعة القالب إلى إخطار العميل، وفي معظم البرامج، إعادة الموافقة قبل الشحنة التالية.
إمكانية التتبع إلى رقم الحرارة
التتبع هو شرط الإنتاج. يجب أن يتوافق الكرتون النهائي مع رقم التسخين، ومجموعة المعالجة الحرارية، ومجموعة الطلاء، والتحول الذي قام بتشغيله. وعندما يظهر كسر متأخر في الحقل، فإن تلك السلسلة هي التي تقصر الاحتواء على دفعة واحدة بدلاً من سنة من الإنتاج.
عمليات تصنيع المثبتات: الرأس البارد، ولف الخيوط، والمعالجة الحرارية
يتم تشكيل صواميل ومسامير السيارات بواسطة سلك ذو رأس بارد، ثم يتم لف الخيوط ومعالجتها بالحرارة ومغلفة؛ يتم استخدام الآلات للهندسة التي لا يمكن تشكيلها، مثل التجاويف الداخلية العميقة أو الميزات غير المتماثلة.
العنوان البارد وتدفق الحبوب
يقطع الرأس البارد طولًا من السلك ويشكل الرأس والساق والشفة بضربتين إلى خمس ضربات داخل قالب. الميزة الميكانيكية هي تدفق الحبوب: حيث ينحني الهيكل الليفي للفولاذ مع محيط الجزء بدلاً من أن يتم تقطيعه. تحافظ صامولة الحافة المصنوعة من السلك على الحبوب المستمرة حول نصف قطر الحافة، وهو بالضبط المكان الذي يتركز فيه ضغط الانحناء في الخدمة.
العنوان البارد من السلك
- شكل شبه شبكي من الملف مع الحد الأدنى من نفايات الرقائق
- يتبع تدفق الحبوب محيط الرأس والشفة
- وقت الدورة يقاس بالثواني لكل جزء
- أفضل ملائمة: الأشكال ذات الحواف والرأس والملولبة من حيث الحجم
التصنيع من مخزون البار
- تمت إزالة المواد لإنشاء النموذج؛ نفايات الرقائق متأصلة
- توقف تدفق الحبوب أينما قطعت الأداة
- وقت الدورة يقاس بالدقائق لكل جزء
- أفضل ملاءمة: ميزات غير متماثلة، تجاويف عميقة وأحجام منخفضة
لف الخيط مقابل قطع الخيط
يتم تشكيل الخيوط الملفوفة عن طريق إزاحة المواد بين القوالب بدلاً من إزالتها. تمتد الحبوب على طول شكل الخيط ويتم ترك الجذر مضغوطًا، مما يزيد من مقاومة الكلال تحت التحميل الدوري. تقطع الخيوط المقطوعة الحبوب من الجذر وتترك درجة أكثر حدة، لذلك بالنسبة للمفاصل الحرجة للسلامة مثل مثبتات المقعد ووصلات التعليق، فإن التدحرج هو المسار المتوقع.
المعالجة الحرارية وفئات الملكية
يحدد الإخماد والتلطيف فئة الخاصية، ويخصص المعيار ISO 898-1 لكل فئة قوة شد اسمية والحد الأدنى من مقاومة الخضوع. هذان الرقمان، وليس الطلاء أو حجم الخيط، يحددان ما يمكن أن يحمله المفصل.
| فئة الملكية | قوة الشد الاسمية | الحد الأدنى من قوة الخضوع | الاستخدام النموذجي للسيارات |
| 8.8 | 800 ميجا باسكال | 640 ميجا باسكال | أقواس الجسم، والديكور الداخلي، وأغطية غطاء المحرك |
| 10.9 | 1000 ميجا باسكال | 940 ميجا باسكال | مثبتات المقاعد، وصلات التعليق، ومثبتات العجلات |
| 12.9 | 1200 ميجا باسكال | 1,100 ميجا باسكال | مفاصل الهيكل عالية الضغط، حوامل ناقل الحركة |
فئة الخاصية هي تسمية مادية؛ تحميل المشبك هو خاصية مشتركة. يقدم جزأين من نفس الفئة أحمال مشبك مختلفة عند تغير الطلاء أو احتكاك الخيط أو سطح المحمل.
الطلاء والاحتكاك والهيدروجين
يؤدي الطلاء وظيفتين في وقت واحد: الحماية من التآكل ومعامل احتكاك ثابت. يتم تحديد أنظمة رقائق الزنك والزنك والنيكل حيث لا يمكن لطبقة الزنك الثلاثية التكافؤ أن تصل إلى هدف التآكل، ولكل نظام سلوك شد عزم الدوران الخاص به، وبالتالي فإن عزم الدوران المشدود الذي تم التحقق من صحته على طرف واحد لا يمكن نقله إلى آخر. الأجزاء من فئة الملكية 10.9 وما فوق، المطلية بعملية التحليل الكهربائي، تمتص الهيدروجين، وترتفع مخاطر الكسر مع الصلابة. يعتبر التحكم إجرائيًا: الخبز في نافذة محددة بعد الطلاء، والتحقق من خلال اختبار التحميل المسبق الموضح في المواصفة القياسية ISO 15330، والاحتفاظ بسجل الخبز مرفقًا بالدفعة.
التعريف
التقصف الهيدروجيني هو فقدان الليونة في الفولاذ عالي القوة الناتج عن امتصاص الهيدروجين، مما ينتج عنه كسر هش ومتأخر بمرور الوقت بعد ساعات أو أيام من التجميع دون تشوه واضح مسبقًا.
سلسلة عملية الختم: التقطيع والثقب والتشكيل والقوالب التقدمية
يتم إنتاج أختام السيارات على قوالب تقدمية تجمع بين التقطيع والثقب والتشكيل، وعند الاقتضاء، النقر داخل أداة واحدة يتم تغذيتها بالملف، وبالتالي فإن القالب بدلاً من مشغل الضغط هو الذي يحدد جودة الجزء.
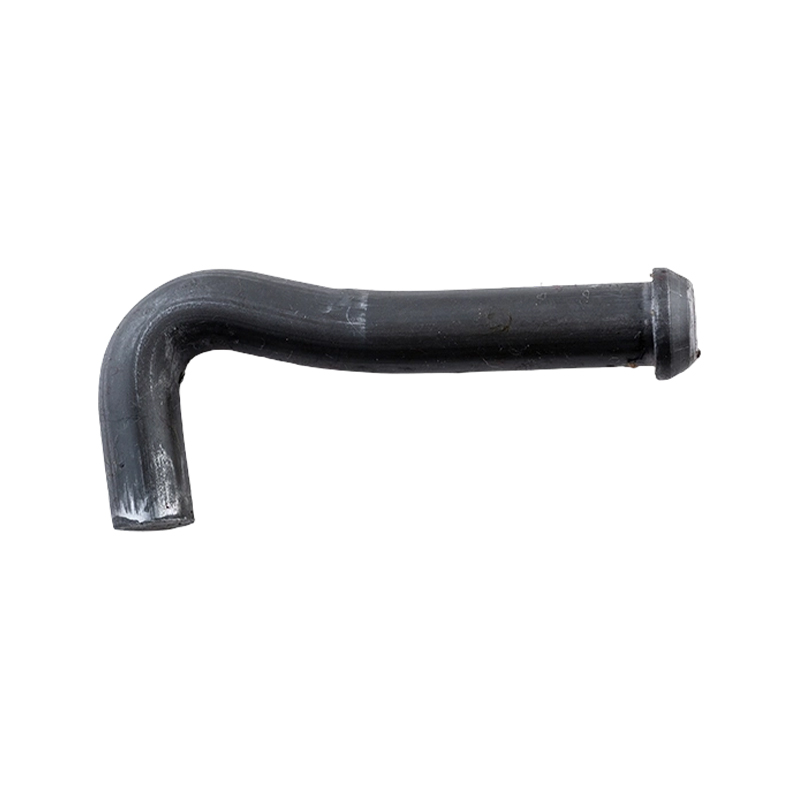
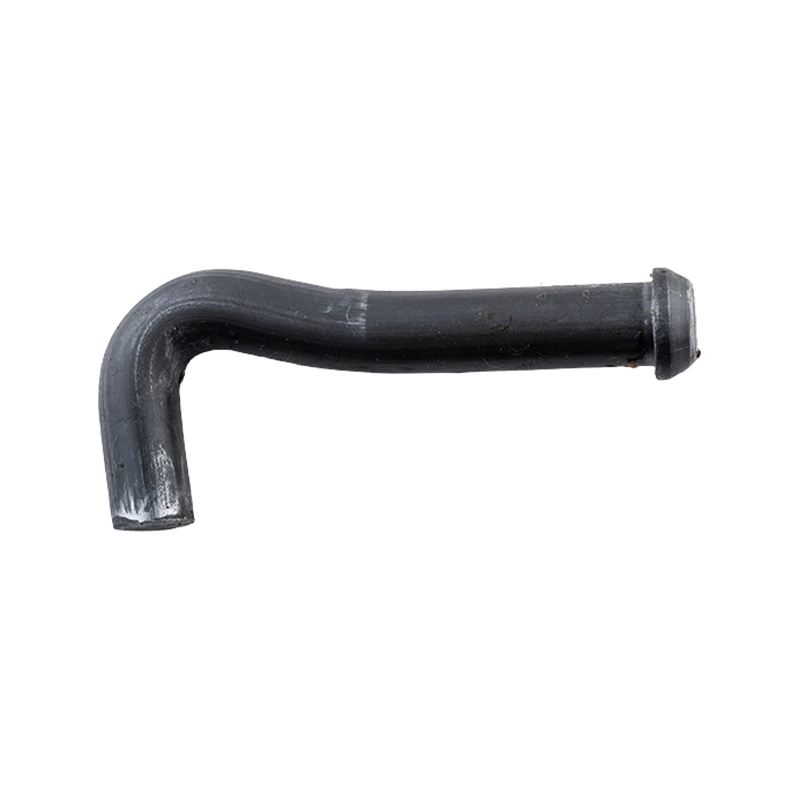 خطاف لحام منحني على شكل حرف L من الفولاذ الكربوني خطاف مصنوع من الفولاذ الكربوني مع ساق مستقيمة قابلة للحام وقسم احتجاز عمودي، مناسب للملحقات الملحومة في التجميعات المعدنية. عرض المنتج →
كيف يقوم القالب التقدمي بتسلسل العمل
يدخل الشريط إلى الأداة وتقوم كل محطة بتقدم العمل بمقدار درجة واحدة. تخترق المحطات المبكرة ثقوبًا تجريبية ومخططًا تقريبيًا. تتشكل المحطات الوسطى أو ترسم أو تنحني؛ تخترق المحطات اللاحقة الثقوب النهائية، أو الصنبور أو الغاطس؛ تقوم المحطة الأخيرة بفصل المكون عن الشريط الناقل. نظرًا لأن كل محطة تعمل بنفس الضربة، فإن الثقب البالي في المحطة الثالثة يظهر كخطأ في الأبعاد في المحطة الثامنة.
ارتفاع الأزيز وجودة الحافة المقطوعة
كل حافة مقصوصة تحمل نتوءًا، والمهم هو اتجاهها وارتفاعها بالنسبة للرسم. إن النتوء الذي يواجه سطحًا متزاوجًا يمنع الجلوس المتساطح، كما أن النتوء الموجود على الحافة المطلية يكسر الطلاء أثناء المناولة، ويعمل النتوء الموجود على الحافة المحملة بمثابة رافعة للضغط. يزداد ارتفاع المثقاب مع تآكل القالب، لذا فهو ينتمي إلى فترة فحص قائمة على السكتة الدماغية بدلاً من فحص بداية التشغيل ونهايته.
إيقاع صيانة الأداة
يتم الحفاظ على القوالب التقدمية مقابل عداد السكتة الدماغية، وليس التقويم. يقوم العداد بتشغيل فترات الشحذ، واستبدال المثقاب، وبعد كل شحذ، إجراء فحص أولي جديد قبل عودة المطبعة إلى الإنتاج.
متطلبات مراقبة الجودة من الملف الوارد إلى منصة التحميل النهائية
تمر مراقبة الجودة لبرامج تثبيت وختم السيارات عبر أربع بوابات: التحقق من المواد الواردة، والفحص أثناء العملية، والاختبار النهائي للأبعاد والميكانيكا، وإعادة التأهيل الدوري.
كل بوابة لها طريقة محددة وخطة رد فعل محددة. عندما تكون الكمية محل نزاع عند استلام البضائع، تحدد المواصفة القياسية ISO 3269 إجراءات فحص القبول للمثبتات، ولهذا السبب يجب الاتفاق على خطط أخذ العينات المميزة في خطة التحكم بدلاً من التفاوض عليها بعد الرفض. ال التحكم في العملية بدءًا من تحليل المواد الخام وحتى اختبار الخصائص الميكانيكية النهائية هو ما يحول تلك الخطط إلى سجلات.
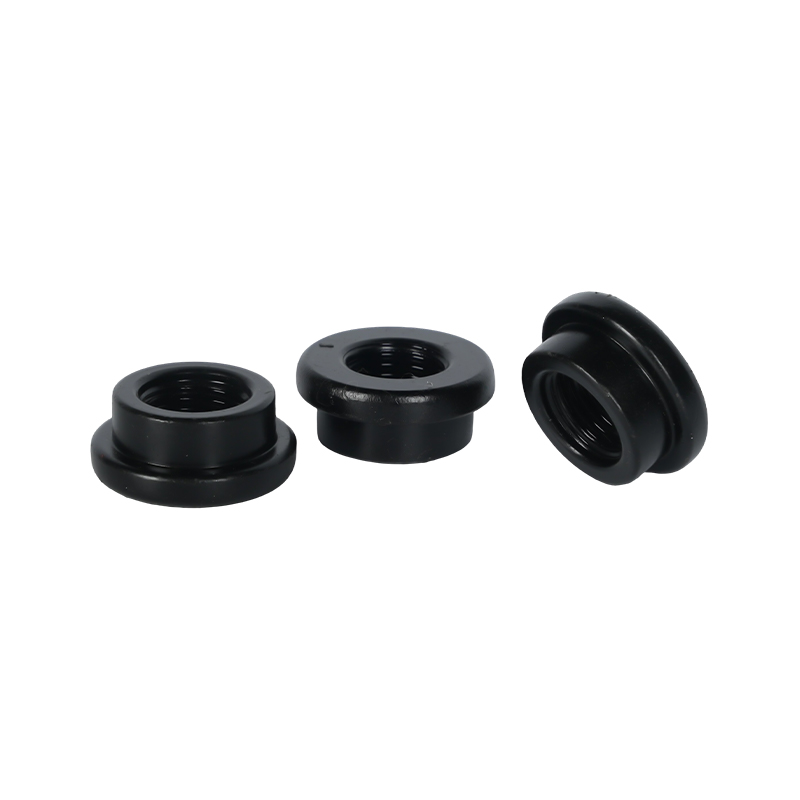
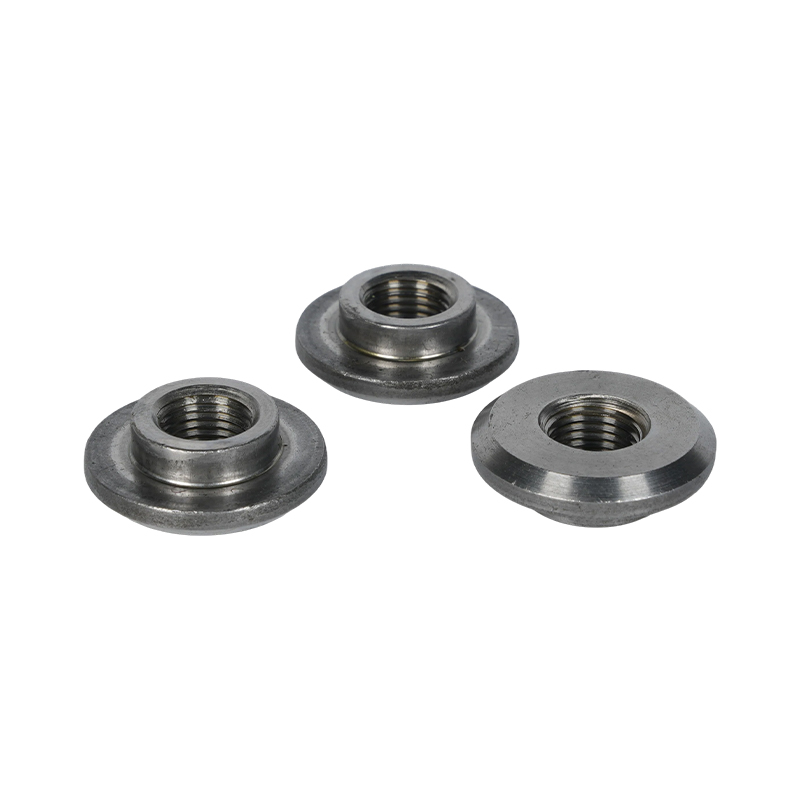
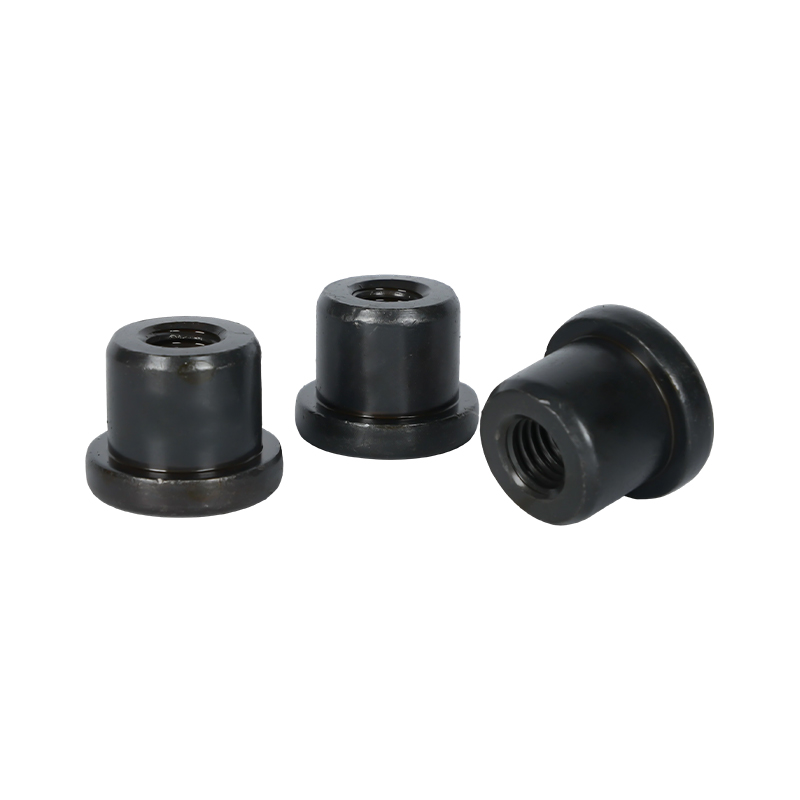 صامولة لحام ذات حواف سوداء مستديرة من خلال خيط اللحام صامولة لحام أسطوانية مع شفة مستديرة لتوزيع الحمل وخيط داخلي كامل الطول، مخصص للربط الدائم بالمقاومة الملحومة في أنظمة المقاعد. عرض المنتج →
| بوابة | ما يتم فحصه | الطريقة أو المرجع |
| المواد الواردة | التركيب الكيميائي، الصلابة، إزالة الكربنة، سمك الملف | شهادة المطحنة بالإضافة إلى التحليل الطيفي الكيميائي الداخلي |
| تشكيل | شقوق العنوان، انجراف الأبعاد، ارتفاع الأزيز | الموافقة الأولية، تفتيش الدوريات، SPC على الخصائص الخاصة |
| المعالجة الحرارية | الصلابة، عمق الهيكل، البنية المجهرية | اختبار الصلابة وقسم علم المعادن |
| الموضوع | الملعب والقطر الصغير، الجريان، الطول | حلقة الذهاب وعدم الذهاب ومقاييس التوصيل |
| ميكانيكية | قوة الشد، مقاومة الحمل، اختبار الإسفين | ISO 898-1 للبراغي والمسامير، ISO 898-2 للصواميل |
| طلاء | طلاء thickness, adhesion, salt spray hours | ISO 4042 للأنظمة المطلية بالكهرباء، ASTM B117 لرش الملح |
| الإصدار النهائي | عدد العبوات، إمكانية تتبع الملصقات، النظافة | خطة التحكم ومراجعة الشحن |
متطلبات التطبيق: المقاعد والعجلات والجسم وحزم بطاريات السيارة الكهربائية
يحدد نظام السيارة الذي يقع فيه الجزء معايير القبول الخاصة به أكثر من شكله الخارجي: يتم الحكم على أجهزة المقعد والحزام على أساس التعب والاحتفاظ بعزم الدوران، وصواميل العجلات على حمل المشبك، وختم الجسم على الملاءمة والتآكل، وأجهزة حزمة البطارية على الختم.
أنظمة المقاعد ومثبتات أحزمة الأمان
صواميل اللحام لنظام المقعد، وصواميل المباعد وحشوات الضبط ملحومة بشكل بارز أو ملحومة موضعيًا في الإطار، لذا فإن هندسة اللحام مهمة بقدر أهمية قوة الخيط. تستخدم نقاط تثبيت الحزام تقليديًا خيط UNF 7/16-20؛ يجب أن يحمل الجوز هذا الخيط خلال دورة اللحام دون تشويه، ويجب أن تتحمل ألسنة اللحام قوة الدفع المحددة.
مثبتات العجلات
يتم تحديد صواميل العجلات من خلال شكل المقعد: مقعد مستدق بزاوية 60 درجة، أو مقعد كروي، أو مقعد مسطح مزود بغسالة مقيدة. يؤدي خلط أشكال المقعد بين الصمولة والعجلة إلى تدمير منطقة التلامس التي يعتمد عليها حمل المشبك، لذا يجب التحقق من شكل المقعد وحجم الخيط والطلاء كمجموعة واحدة، وليس ثلاثة عناصر منفصلة.
ختم حزمة بطارية EV
يجب أن تحمل أجهزة حزمة البطارية حمولة مشبكية محددة وتحافظ على العلبة عند هدف حماية الدخول. تمنع الصواميل المغلقة والمغلقة دخول الماء والغبار عبر تجويف التثبيت، وعادة ما تتضمن معايير قبولها اختبار تسرب على العبوة المجمعة بدلاً من الفحص البصري للصمولة وحدها.
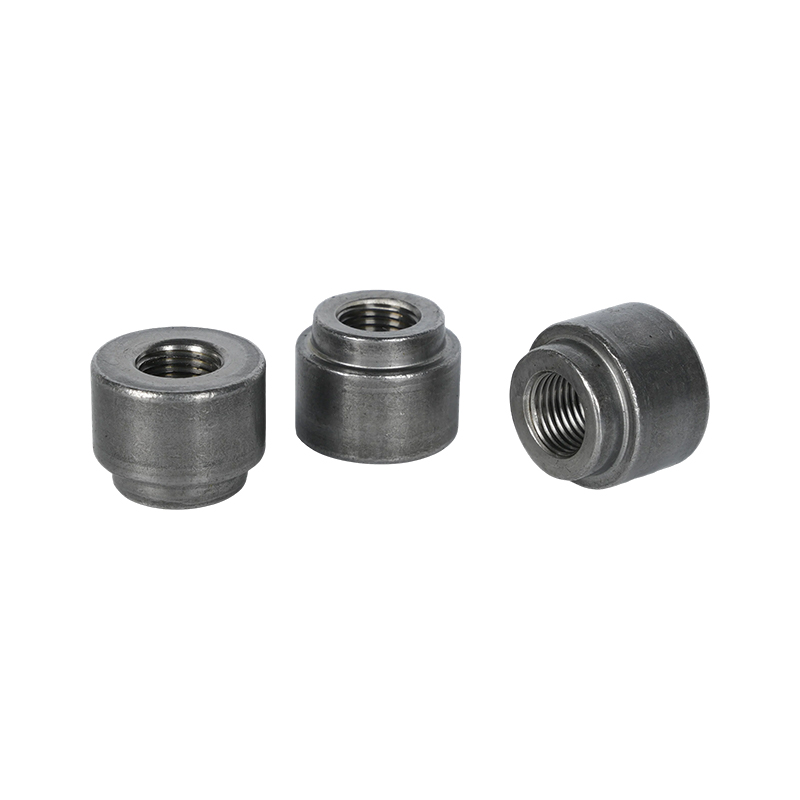
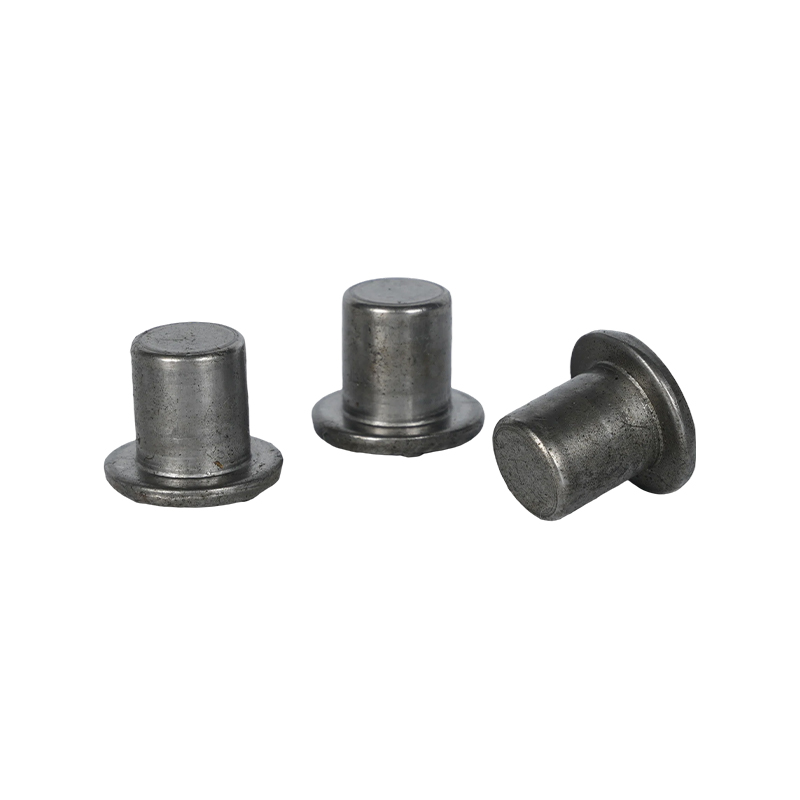 صامولة مقاومة للماء ذات نهاية مغلقة ومكفوفة ذات حواف صامولة محكمة الغلق مثبتة بشكل أعمى مع أسطوانة مغلقة وشفة، مصممة لإبعاد السوائل والغبار عن التجاويف الملولبة في حاويات حزمة البطاريات الرقيقة. عرض المنتج →
ما يجب على المشترين التحقق منه قبل منح البرنامج
يجب أن يؤكد تقييم المورد أربعة أشياء داخل المصنع: خطة التحكم على الخط تتطابق مع الوثيقة المعتمدة، وأجهزة القياس معيرة وقادرة، والمعالجة الحرارية إما داخل الشركة أو من مصدر معتمد مع خطوة خبز خاضعة للتحكم، وملف PPAP يصف العملية الجارية فعليًا.
- مراجعة الوثيقة. يتم فحص نطاق الشهادة وخطط التحكم وPFMEA وقائمة الموردين الفرعيين للمعالجة الحرارية والطلاء قبل زيارة الموقع.
- تدقيق العملية. قم بالتجول في المتجر مقابل معيار التدقيق الذي يتعرف عليه العميل، وقارن ورقة تعليمات المشغل مع خطة التحكم المعتمدة.
- العينة والتخطيط. تقرير كامل الأبعاد وشهادات المواد ونتائج الاختبار الميكانيكي من عينة تشغيل الإنتاج، وليس عينة منضدية.
- تشغيل بمعدل. أدوات الإنتاج ومشغلو الإنتاج ووقت الدورة المتفق عليه، مع فحص الأجزاء أثناء التشغيل وليس بعده.
- موافقة PSW. يتم التوقيع على مذكرة تقديم الجزء قبل إصدار المجلد، ويتم توثيق كل انحراف مع تاريخ انتهاء الصلاحية.
- إطلاق آمن. فحص مرتفع لعدد محدد من الشحنات، ثم تدرج موثق إلى الفحص العادي.
المورد الذي لا يمكنه إظهار سجل صيانة عداد السكتة الدماغية للقالب، أو سجل الخبز للدفعة المطلية من الفئة 10.9، لم يقم بعد بإظهار التحكم في العملية بغض النظر عن الشهادة الموجودة على الحائط.
البرامج التي تبدأ بحزمة رسم واضحة وخطة رد فعل متفق عليها تنتقل عبر الإطلاق مع عدد أقل من أحداث الاحتواء. إذا ترك الرسم اتجاه الغالف أو نظام الطلاء أو مواصفات عزم الدوران غير محددة، فقم بحلها قبل قطع الأداة وليس من خلال ملاحظة الانحراف - طريق الاتصال الهندسي موجود لتلك المحادثة بالضبط.
أسئلة عملية من مشتري البرنامج
ما الفرق بين ISO 898-1 وISO 898-2؟
يغطي المعيار ISO 898-1 البراغي والمسامير والمسامير ويعين قيم الشد والإنتاج حسب فئة الملكية. يغطي المعيار ISO 898-2 الصواميل ويربط حمل الاختبار بنمط الصمولة وارتفاعها، ولهذا السبب لا يمكن ببساطة استبدال الصمولة الرفيعة بصمولة ذات ارتفاع قياسي في نفس فئة الملكية.
هل يحتاج كل مورد أدوات تثبيت السيارات إلى شهادة IATF 16949:2016؟
بالنسبة للأجزاء التي تدخل في برنامج السيارة، فإن IATF 16949:2016 هو النظام الذي يتم تدقيق سلسلة التوريد وفقًا له، وعادةً ما يحتاج عملاء المستوى الأول إلى شهادة صالحة بالنطاق الصحيح. يقتصر المورد الذي يحمل معيار ISO 9001 فقط بشكل عام على العمل غير المتعلق بالسيارات أو ما بعد البيع ما لم يكن هناك تنازل خاص بالعميل.
كيف يتم التحكم في تقصف الهيدروجين في أجزاء الصنف 10.9 و12.9؟
تعمل ثلاثة عناصر تحكم معًا: اختر عملية طلاء تحد من التقاط الهيدروجين، والخبز في نافذة محددة بعد الطلاء، والتحقق من خلال اختبار التحميل المسبق في ISO 15330. يجب أن يكون سجل الخبز قابلاً للتتبع إلى الدفعة، لأن الكسر المتأخر يمكن أن يظهر بعد أيام من تعبئة الأجزاء.
ما هو ارتفاع لدغ ينبغي أن يكون قوس مختوم؟
يجب الإشارة إلى الاتجاه في الرسم، نظرًا لأن النتوء الموجود على وجه التزاوج يتصرف بشكل مختلف عن الموجود على الحافة الحرة. عندما يكون الرسم صامتًا، قم بتحديد الحد من الوظيفة: الجلوس مقابل جزء التزاوج، واستمرارية الطلاء على حافة مطلية، وسلامة التعامل مع المشغل.
هل أنت مهتم بالتعاون أو لديك أسئلة؟
المنتجات المميزة
حلول مثبتات السيارات
- اتصل بنا
-
-
861260628@qq.com

zj@xy-nuts.com -
+86 15888350558

-
رقم 350 طريق جينغي، منطقة ميناء جياشينغ، مقاطعة تشجيانغ، الصين.

-
- منتج
- صواميل
- المكونات والغلافات والدبابيس بمعالجة CNC
- مكونات السيارات المتخصصة والوظيفية
- أجزاء الختم المعدني
- البراغي والمسامير
- الجوال
حقوق الطبع والنشر ©
Zhejiangxinye Automobile Technology Co. , Ltd.
جميع الحقوق محفوظة