English
 Español
مثبتات براغي السيارة المخصصة: المعالجات السطحية والتفاوتات وفحوصات إنتاج OEM مثبتات براغي السيارة المخصصة: المعالجات السطحية والتفاوتات وفحوصات إنتاج OEM مثبتات براغي السيارة المخصصة: المعالجات السطحية والتفاوتات وفحوصات إنتاج OEM مثبتات براغي السيارة المخصصة: المعالجات السطحية والتفاوتات وفحوصات إنتاج OEM مثبتات براغي السيارة المخصصة: المعالجات السطحية والتفاوتات وفحوصات إنتاج OEM مثبتات براغي السيارة المخصصة: المعالجات السطحية والتفاوتات وفحوصات إنتاج OEM مثبتات براغي السيارة المخصصة: المعالجات السطحية والتفاوتات وفحوصات إنتاج OEM مثبتات براغي السيارة المخصصة: المعالجات السطحية والتفاوتات وفحوصات إنتاج OEM مثبتات براغي السيارة المخصصة: المعالجات السطحية والتفاوتات وفحوصات إنتاج OEM مثبتات براغي السيارة المخصصة: المعالجات السطحية والتفاوتات وفحوصات إنتاج OEM مثبتات براغي السيارة المخصصة: المعالجات السطحية والتفاوتات وفحوصات إنتاج OEM مثبتات براغي السيارة المخصصة: المعالجات السطحية والتفاوتات وفحوصات إنتاج OEM مثبتات براغي السيارة المخصصة: المعالجات السطحية والتفاوتات وفحوصات إنتاج OEM مثبتات براغي السيارة المخصصة: المعالجات السطحية والتفاوتات وفحوصات إنتاج OEM مثبتات براغي السيارة المخصصة: المعالجات السطحية والتفاوتات وفحوصات إنتاج OEM مثبتات براغي السيارة المخصصة: المعالجات السطحية والتفاوتات وفحوصات إنتاج OEM
فئة المنتج
فئة جديدة
اتصل بنا
مثبتات براغي السيارة المخصصة: المعالجات السطحية والتفاوتات وفحوصات إنتاج OEM
الرسم الذي يقرأ M6 x 1.0، فئة الملكية 8.8، الزنك ثلاثي التكافؤ، قطر الكتف 8.00 في شريط 0.02 مم يبدو مكتملًا. ليس كذلك. لا تزال هناك ثلاثة قرارات مفتوحة، وكل منها يظهر مرة أخرى لاحقًا كقطعة مرفوضة، أو عزم دوران متناثر على خط التجميع، أو فشل التحقق من التآكل في الشهر التاسع.
مثبتات براغي السيارة المخصصة تعيش أو تموت وفقًا للمواصفات الموجودة أسفل الشكل الهندسي. شكل الرأس هو ما يناقشه المصمم؛ إن نظام الطلاء ومكدس التسامح وخطة التحكم في الإنتاج هي ما يجب على مهندس الجودة الدفاع عنه بعد عامين.
ما الذي يجعل أداة التثبيت اللولبية مخصصة في مصطلحات السيارات؟
إن أداة التثبيت اللولبية المخصصة للسيارة عبارة عن جزء ملولب يتم تثبيت هندسة الرأس وميزات الساق والمواد ونظام الطلاء من خلال رسم بدلاً من صفحة الكتالوج، بينما يتم توارث الخيط وفئة الملكية وطرق اختبار الطلاء من المعايير المنشورة.
هذا الانقسام مهم. عندما يتم تحديد الجانب القياسي من الرسم بشكل صحيح، يرث الجزء المخصص مقاييس معروفة واختبارات ميكانيكية معروفة واختبار تآكل معروف. عند تركه كـ "M6، مطلي بالزنك"، ينتهي الأمر بالمشتري والمورد بالتفاوض على معايير القبول بعد الشحنة الأولى.
التعريف يتم تعريف المسمار المخصص من خلال الواجهة التي يجب أن يفي بها. الميزة الفريدة هي الرأس أو الكتف أو الحافة أو علامة التبويب أو هندسة تحديد الموقع؛ يأتي الخيط وفئة القوة وأداء الطلاء من المعايير بحيث يمكن فحص الجزء دون اختراع طريقة اختبار.
خمسة مراجع تغطي معظم ما يحتاجه الرسم:
- ISO 898-1 لفئات الخصائص مثل 8.8 و10.9 و12.9، والتي تحدد قوة الشد ونسبة الخضوع ونطاقات الصلابة.
- ISO 965-2 لفئة تحمل الخيط، عادةً 6 جم على الخيط الخارجي.
- ISO 4759-1 لتفاوتات درجة المنتج على الرأس والساق والجريان.
- ISO 4042 لأنظمة الطلاء الكهربائي وبدل الخيوط التي تستهلكها.
- رش الملح المحايد ISO 9227 كشرط لاختبار التآكل، مع ذكر ساعات القبول بشكل منفصل.
السبب وراء الصرامة هو الحساب. يحمل الخيط 6 جرام الموجود على قفل M6 بدلًا شعاعيًا صغيرًا، ويستهلك طلاء مطلي بالكهرباء يبلغ 8 ميكرون لكل جانب معظمه. لا يزال الجزء يجتاز فحص المقياس إذا تم التخطيط للبدل، ويفشل إذا طُلب من عامل الطلاء ببساطة طلاءه.
المعالجات السطحية: اختر حسب هدف التآكل وفئة القوة
يبدأ اختيار الطلاء بمدخلين، وليس بالعادة: ساعات رش الملح المحايد التي يجب أن يتحملها المفصل بموجب ISO 9227، وما إذا كانت قوة الجزء تؤدي إلى تقصف الهيدروجين.
| نظام الطلاء | سمك نموذجي | حيث يناسب | نقطة المراقبة |
| زنك ثلاثي التكافؤ (Cr3) | 5 إلى 10 ميكرون | المقصورة، وتقليم ومسامير قوس | بأقل تكلفة؛ يظهر الصدأ الأحمر مبكرًا في رذاذ الملح |
| الزنك والنيكل | 8 إلى 12 ميكرون | الجزء السفلي من الجسم، والمفاصل المجاورة للهيكل | التحكم في الحمام لا يزال الخبز مطلوبًا فوق الفئة 10.9 |
| رقائق الزنك (رقائقي) | 8 إلى 12 ميكرون | فئة 10.9 و12.9، وصلات عالية التآكل | سمك يأكل بدل الخيط ويحول تبعثر عزم الدوران |
| الفوسفات بالإضافة إلى النفط | 2 إلى 8 ميكرون | براغي تشكيل الخيوط، الأجزاء التي تحتاج إلى الاحتفاظ بالزيت | ليس حاجز تآكل قائم بذاته |
| أكسيد أسود | أقل من 1 ميكرون | الأجزاء الداخلية مزيتة في المناطق الجافة | لا توجد حماية ذات معنى من رذاذ الملح |
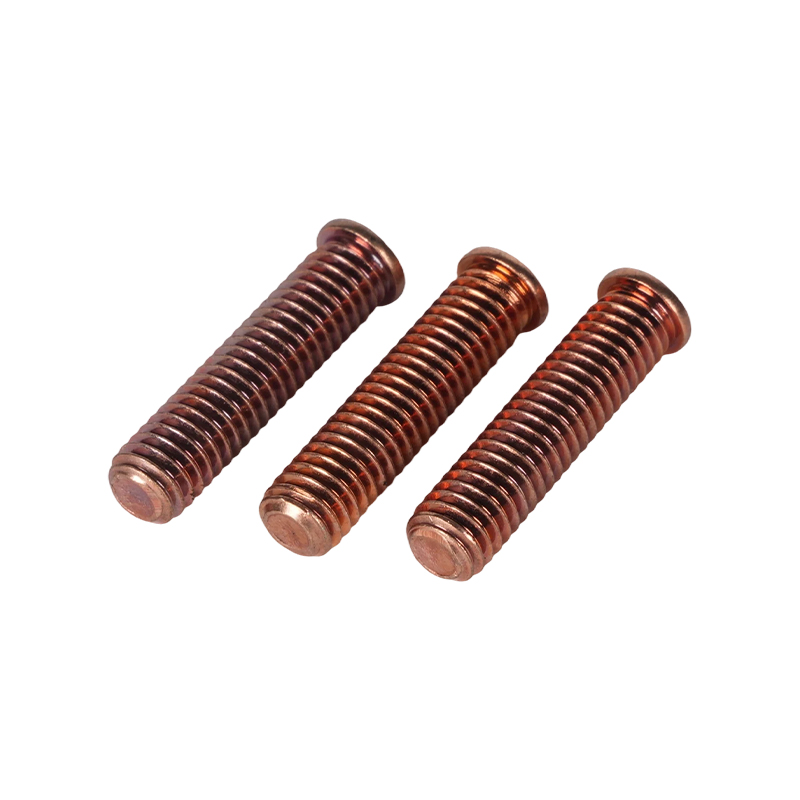
| طلاء النحاس | 3 إلى 8 ميكرون | ترصيع اللحام التي تحتاج إلى اتصال عند الإسقاط | ليس طلاء للتآكل. يحتاج إلى الانتهاء من المصب |
بالنسبة لفئة الملكية 10.9 وما فوق، يعد الطلاء الكهربائي موضوعًا للتحكم في العملية وليس اختيارًا تجميليًا. يتعامل معيار ISO 4042 مع التقصف الهيدروجيني باعتباره شيئًا يجب أن تديره عملية الطلاء، والحد الأدنى المكتوب عادةً في مستندات الشراء هو صلابة تبلغ 320 فولتًا عاليًا أو أعلى. حزمة التحكم المعتادة عبارة عن نافذة خبز محددة بعد الطلاء، غالبًا ما تكون من 200 إلى 230 درجة مئوية لمدة 4 ساعات أو أكثر بموجب توجيهات ASTM B850، بالإضافة إلى التحقق من العملية وفقًا لمعيار ASTM F1940 بحيث يتم إثبات خط الطلاء بدلاً من فرز الأجزاء النهائية بحثًا عن الشقوق.
320 جهد عالي مستوى الصلابة حيث يصبح التحكم في التقصف خطوة عملية موثقة
8 إلى 12 ميكرون مجموعة رقائق الزنك النموذجية التي لا تزال تناسب بدل خيط 6 جرام
200 إلى 230 درجة مئوية نطاق الخبز بعد الطبق المشترك لأجزاء الصنف 10.9 و12.9
الطلاء الكهربائي بالزنك والزنك والنيكل
- رفيع بما يكفي لتثبيت الخيط القياسي عند تخطيط البدل على الرسم.
- خطر التقصف موجود في الفئة 10.9 وما فوق، لذا تصبح سجلات الخبز عنصر إصدار.
- طلاء الدفعة متاح على نطاق واسع، مما يقلل من المهلة الزمنية للكميات الصغيرة.
- يظل تبعثر عزم الدوران قابلاً للتنبؤ به عند تحديد التشحيم.
طلاء رقائق الزنك (رقائقي).
- لا توجد خطوة طلاء كهربائي، لذلك يتم إزالة خطر التقصف الناتج عن الطلاء.
- أداء أعلى لرش الملح بسماكة مماثلة.
- سمك الطلاء يغير ملاءمة الخيط؛ يجب أن يوضح الرسم حدود خيط الطلاء المسبق.
- يعوق عدد أقل من خطوط الطلاء العملية، لذا تحتاج السعة إلى تأكيد في RFQ.
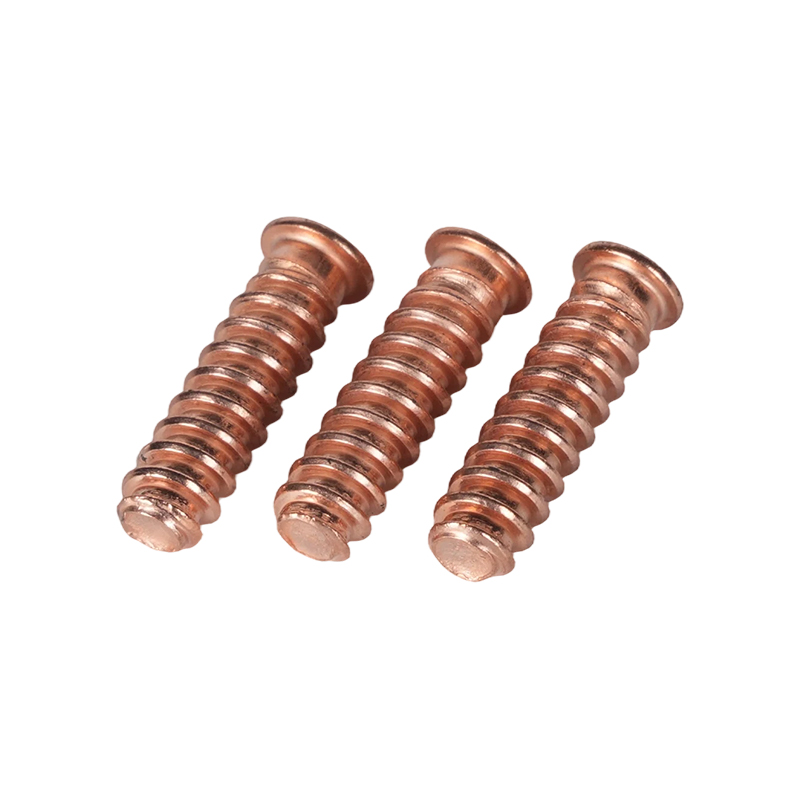
مثبتات اللحام تقع خارج هذه المقارنة. يتم اختيار مسمار اللحام المطلي بالنحاس من أجل الاتصال الكهربائي وجودة اللحام المتسقة عند الإسقاط، وليس للحماية من التآكل، وبالتالي فإن السطح المكشوف لا يزال بحاجة إلى تشطيب نهائي.
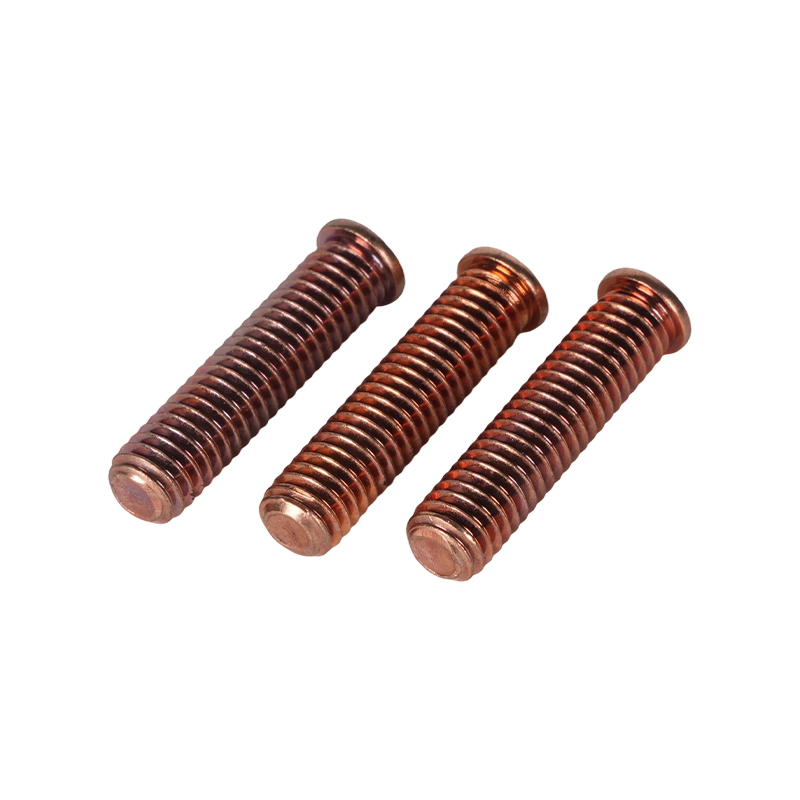 مسمار لحام كامل الخيط مطلي بالنحاس مسمار لحام كامل الخيط مع طلاء نحاسي للاتصال الكهربائي واللحام المتسق، وطرف إشعال، وأحجام مترية؛ قد لا تزال هناك حاجة إلى التشطيب النهائي. عرض المنتج →
التفاوتات الأبعاد: الميزات الثلاثة التي تفشل أولاً
يتم رفض البراغي المخصصة على الكتف أو القطر التجريبي، وعلى موضع اللسان أو الثقب بالنسبة للمحور، وعلى نفاد الخيط إلى الكتف؛ عادةً ما يكون الخيط نفسه هو أفضل ميزة يمكن التحكم فيها من الجزء.
ثلاث عادات في الرسم تزيل معظم هذه المخاطر. اذكر درجة المنتج ISO 4759-1 A لميزات السيقان المهمة بحيث يكون جدول التسامح واضحًا. استخدم مخطط مرجعي يطابق كيفية وضع الجزء في التركيب، وليس كيفية رسمه. وحدد الجريان بدلاً من التركيز حيثما تسمح الوظيفة بذلك، لأن الجريان يمكن قياسه على خط قياس الإنتاج.
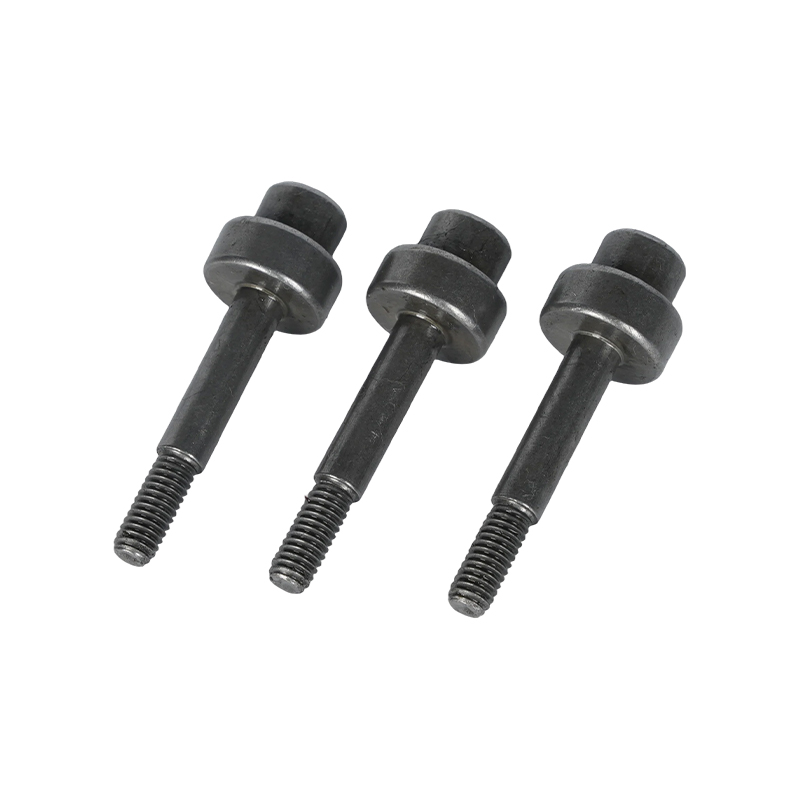
تنتمي المعالجة الحرارية وترتيب التصنيع أيضًا إلى الرسم. يمكن أن يتحرك المسمار المكربن أو المقوى بالحث بعد التبريد، لذلك غالبًا ما يتم طحن الأقطار الحرجة بعد التصلب؛ عندما لا يتم ذكر هذا التسلسل، تمر الأجزاء الأولى وتنجرف أجزاء الإنتاج.
مثال توضيحي. كتف متدرج محدد من 7.98 إلى 7.99 ملم يعمل في تجويف قوس من 8.05 إلى 8.07 ملم يترك 0.06 إلى 0.09 ملم من الخلوص القطري. افتح التجويف إلى 8.12 ملم لتسهيل التجميع ويرتفع الخلوص إلى 0.13 إلى 0.14 ملم، ويميل الدعامة تحت الحمل، ويتم إلقاء اللوم على أداة التثبيت بسبب التسامح الذي لم يكن السبب على الإطلاق.
قاعدة القياس: إن التسامح لا يمكن الاعتماد عليه إلا بقدر عدم اليقين الموجود تحته. توجد قواعد القرار ISO 14253-1 لأن نطاقًا يبلغ 0.02 مم يتم قياسه بمقياس يقع عند 0.01 مم من عدم اليقين سوف يرفض الأجزاء الجيدة ويقبل الأجزاء الهامشية.
ضع رقمًا عليه في خطة التحكم: قم بقياس قابلية التكرار وإمكانية التكرار أقل من 10 بالمائة من تسامح الميزة، وهدف قدرة يبلغ 1.33 Cpk على الخصائص الخاصة قبل إصدار الكثير. أي شيء أكثر مرونة يحول نزاعًا الأبعاد إلى نزاع تجاري.
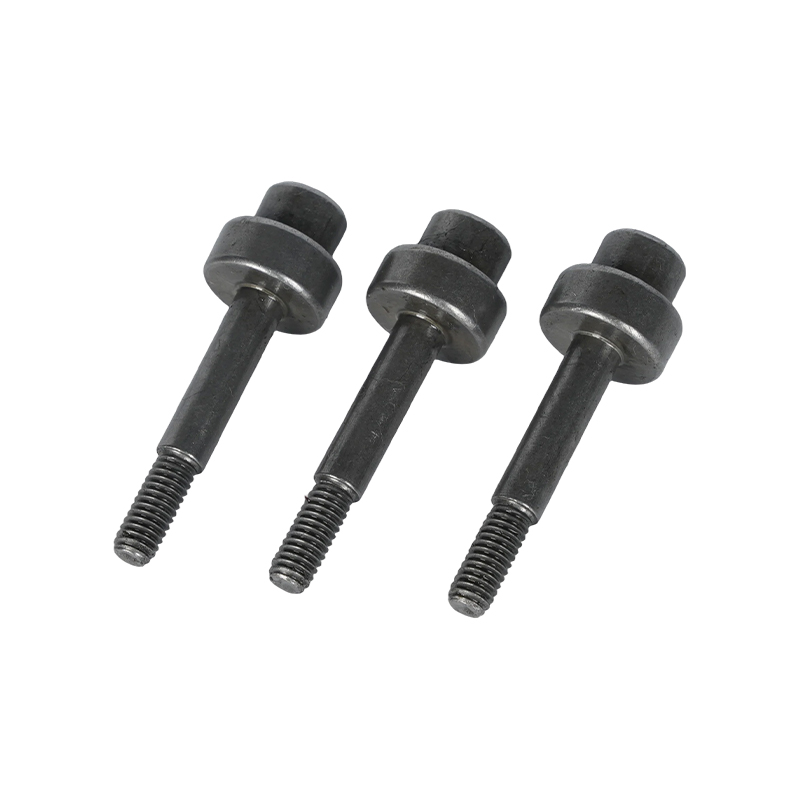 خطوة مزدوجة لتحديد موقع الكتف المحوري مسمار محوري دقيق مع كتفين لتحديد الموقع للمحاذاة ونقل الحمل، ورأس سداسي، وخيوط مترية؛ مناسبة لبرامج السيارات ذات الخصائص الخاصة التي يمكن التحكم فيها. عرض المنتج →
إنتاج OEM: PPAP وإمكانية التتبع والتحكم في التغيير
في برنامج IATF 16949:2016، يتم إصدار برغي مخصص من خلال PPAP في الإصدار الرابع من AIAG مع 18 عنصرًا، والعنصر الذي غالبًا ما يمنع الموافقة ليس تقرير الأبعاد ولكن التحكم في عملية الطلاء وسجل التغيير.
- قم بمراجعة الرسم ووضع علامة على كل خاصية خاصة، ثم الاتفاق على الميزات التي تحتاج إلى دراسات القدرة بدلاً من الفحص.
- قم ببناء الأدوات وتقديم الأجزاء الأولى بتخطيط كامل الأبعاد، بما في ذلك حالة الطلاء.
- تأهيل خط الطلاء: توزيع السُمك، وسجلات الخبز، والتحقق من العملية للأجزاء ذات القوة الأعلى.
- قم بإجراء دراسات القياس وتأكد من أن نظام القياس يمكنه فصل الأجزاء الجيدة عن الأجزاء السيئة في كل ميزة مهمة.
- أرسل حزمة PPAP وقم بتشغيلها بمعدل، ثم قم بقفل العملية بخطة تحكم تحدد كل خاصية خاصة.
- حافظ على التحكم في التغيير بشكل مباشر، لأن خط الطلاء الجديد أو أداة العنوان الجديدة أو القالب المعاد شحذه يعد بمثابة حدث إعلام، وليس تفاصيل داخلية.
يجب على المشتري أن يرى فعليًا ستة عناصر في الحزمة: إمكانية تتبع كمية الحرارة ومجموعة الطلاء، وموافقة مقاول الطلاء من الباطن، وسجلات الوقت ودرجة الحرارة للخبز، وشهادات المواد ذات الخواص الميكانيكية، وتقارير أول وأخير، والتزام تخطيط سنوي. إن مراقبة الجودة التي تبدأ من تحليل المواد الخام إلى اختبار الخصائص الميكانيكية النهائية هي ما يجعل هذه السجلات ذات مصداقية وليست تزيينية - تفاصيل العملية موجودة على صفحة القدرات والجودة .
التكلفة والمدة الزمنية: الكتل الثلاث التي يضيفها المسمار المخصص
يحمل المسمار المخصص ثلاث كتل تكلفة لا تحتوي عليها أجزاء الكتالوج: أدوات الرأس أو الساق، والحد الأدنى من دفعة الطلاء، والوقت الهندسي لتأهيل الجزء وتوثيقه.
اطلب منهم بشكل منفصل في الاقتباس. يخفي سعر القطعة الواحدة ما إذا كان يتم استهلاك الأدوات مرتين، وما إذا كان يتم تسعير الطلاء على أساس الحد الأدنى للدفعة أو الاستخدام الفعلي، وما إذا كانت ساعات التحقق من الصحة قد تم تضمينها على الإطلاق. اسأل أيضًا عن حجم الدفعة الذي يمكن أن يستوعبه خط الطلاء، نظرًا لأن طلب 5000 قطعة وطلب 50000 قطعة غالبًا ما يحمل اقتصاديات مختلفة لكل وحدة حتى عندما تكون تكلفة العنوان متطابقة.
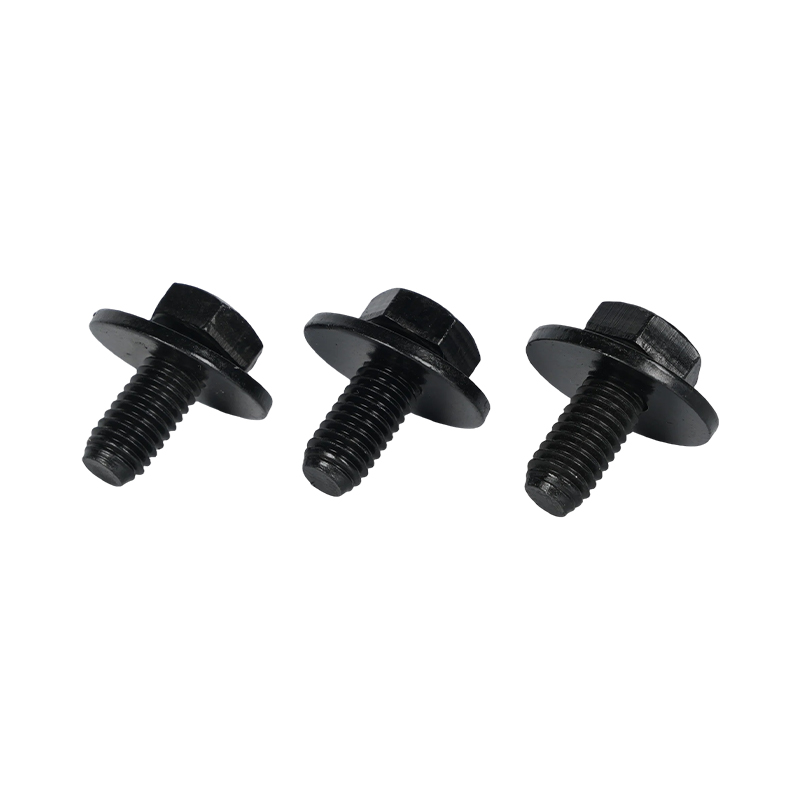
عادةً ما يدفع أحد قرارات التصميم تكاليفه: يؤدي دمج المسمار والحلقة السائبة في مجموعة متكاملة إلى إزالة خطأ الاختيار ورقم الجزء وخط المخزون في نفس الوقت.
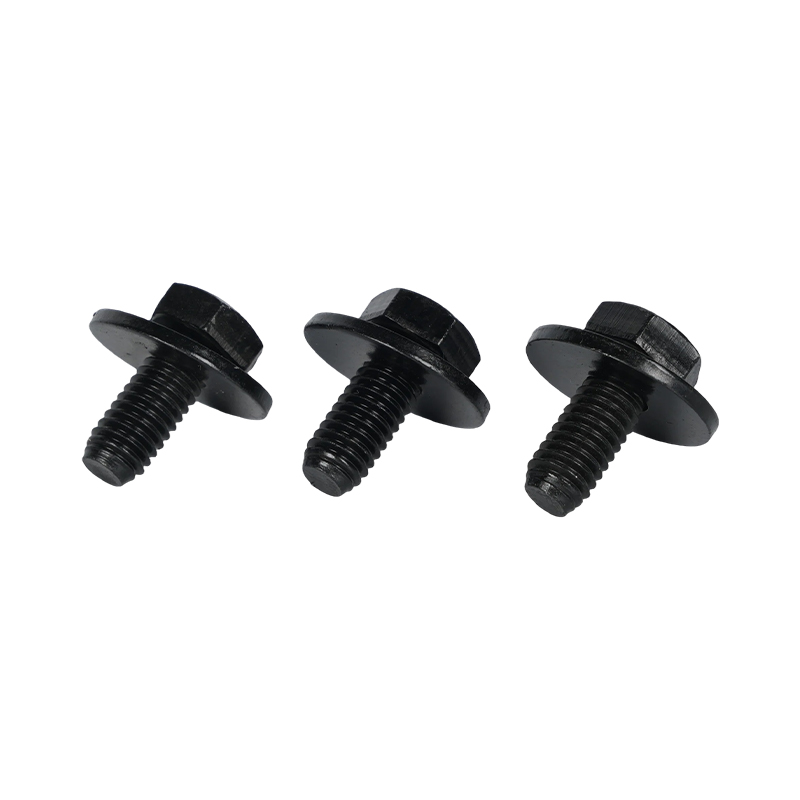 مسمار برأس سداسي أسود مع غسالة مسطحة مدمجة مسمار سداسي من قطعة واحدة مزود بحلقة مسطحة مجعدة تعمل على تقليل فقدان الأجزاء وخطوات التجميع، وهو متوفر بالمقاسات المترية M3–M24 والدرجات 8.8/10.9. عرض المنتج →
الأسئلة التي تقرر إصدار المسمار المخصص
ما هي المعالجة السطحية التي تناسب برغي الهيكل من الفئة 10.9؟
رقائق الزنك من 8 إلى 12 ميكرون، أو الطلاء الكهربائي بالزنك والنيكل مع الخبز الموثق. تبدأ كلتا الإجابتين من عدد ساعات قبول ISO 9227 المعلن ومتطلبات عزم الدوران المعلنة؛ اسم الطلاء وحده ليس مواصفات.
ما هو تسامح الخيط الذي يجب أن يظهر على الرسم؟
6 جرام للخيوط الخارجية وفقًا للمواصفة ISO 965-2، صالحة بعد الطلاء. تحدد المواصفة القياسية ISO 4042 كيفية امتصاص سمك الطلاء ضمن هذا التسامح، والنتيجة العملية هي أن الجزء المطلي يجب أن يظل يجتاز مقاييس GO وNO-GO.
ما مقدار الأدلة التي تثبت أن العملية تحت السيطرة؟
يكفي لإظهار قدرة أعلى من 1.33 Cpk على خصائص خاصة، يتم قياسها بمقياس تقل قابليته للتكرار والتكرار عن 10 بالمائة من تسامح الميزة. دراسة مكونة من 30 قطعة تثبت قطعة واحدة؛ تثبت خطة التحكم والتخطيط السنوي هذه العملية.
متى يكلف المسمار المخصص أكثر مما يوفره؟
عندما تكون الميزة المخصصة تجميلية. يضيف شكل الرأس المخصص الأدوات والفحص دون تغيير أداء المفصل، في حين أن الكتف أو الحافة أو علامة تحديد الموقع المخصصة عادةً ما تزيل الدعامة أو الغسالة أو خطوة التجميع - وهذا هو المكان الذي تعيش فيه حالة التكلفة.
بالنسبة للرسومات التي تحتاج إلى رأي ثانٍ قبل قطع الأدوات، فإن أسرع طريق هو المراجعة الفنية مع فريق التصنيع بدلاً من مقارنة الأسعار؛ تبدأ من صفحة الاتصال وأرسل الرسم بحالته المطلية.
السابق:لا مقال سابق
التالي:مسامير وصواميل السيارات لتصنيع المركبات الكهربائية: تثبيت حزمة البطارية والتجميع
التالي:مسامير وصواميل السيارات لتصنيع المركبات الكهربائية: تثبيت حزمة البطارية والتجميع
هل أنت مهتم بالتعاون أو لديك أسئلة؟
المنتجات المميزة
حلول مثبتات السيارات
- اتصل بنا
-
-
861260628@qq.com

zj@xy-nuts.com -
+86 15888350558

-
رقم 350 طريق جينغي، منطقة ميناء جياشينغ، مقاطعة تشجيانغ، الصين.

-
- منتج
- صواميل
- المكونات والغلافات والدبابيس بمعالجة CNC
- مكونات السيارات المتخصصة والوظيفية
- أجزاء الختم المعدني
- البراغي والمسامير
- الجوال
حقوق الطبع والنشر ©
Zhejiangxinye Automobile Technology Co. , Ltd.
جميع الحقوق محفوظة