English
 Español
مثبتات براغي السيارة: كيفية اختيار أنواع الخيوط وأبعادها وطلاءاتها مثبتات براغي السيارة: كيفية اختيار أنواع الخيوط وأبعادها وطلاءاتها مثبتات براغي السيارة: كيفية اختيار أنواع الخيوط وأبعادها وطلاءاتها مثبتات براغي السيارة: كيفية اختيار أنواع الخيوط وأبعادها وطلاءاتها مثبتات براغي السيارة: كيفية اختيار أنواع الخيوط وأبعادها وطلاءاتها مثبتات براغي السيارة: كيفية اختيار أنواع الخيوط وأبعادها وطلاءاتها مثبتات براغي السيارة: كيفية اختيار أنواع الخيوط وأبعادها وطلاءاتها مثبتات براغي السيارة: كيفية اختيار أنواع الخيوط وأبعادها وطلاءاتها مثبتات براغي السيارة: كيفية اختيار أنواع الخيوط وأبعادها وطلاءاتها مثبتات براغي السيارة: كيفية اختيار أنواع الخيوط وأبعادها وطلاءاتها مثبتات براغي السيارة: كيفية اختيار أنواع الخيوط وأبعادها وطلاءاتها مثبتات براغي السيارة: كيفية اختيار أنواع الخيوط وأبعادها وطلاءاتها مثبتات براغي السيارة: كيفية اختيار أنواع الخيوط وأبعادها وطلاءاتها مثبتات براغي السيارة: كيفية اختيار أنواع الخيوط وأبعادها وطلاءاتها مثبتات براغي السيارة: كيفية اختيار أنواع الخيوط وأبعادها وطلاءاتها مثبتات براغي السيارة: كيفية اختيار أنواع الخيوط وأبعادها وطلاءاتها
فئة المنتج
فئة جديدة
اتصل بنا
مثبتات براغي السيارة: كيفية اختيار أنواع الخيوط وأبعادها وطلاءاتها
يحتوي المسمار اللولبي فئة M10 8.8 على مساحة إجهاد شد تبلغ 58.0 مم2، وبموجب ISO 898-1، يبلغ ضغط الحمل الدليلي 580 ميجا باسكال، مما يجعل حمل الاختبار بالقرب من 33.6 كيلو نيوتن. وبعد تشديده بنسبة 70% من هذه القيمة، يعتمد المفصل على ما يقرب من 23 كيلو نيوتن من حمولة المشبك التي تبقى في مكانها لمدة عقد من الزمن. يقوم تنسيق الخيط وتجميع الأبعاد وطلاء كل منها بتحريك هذا الرقم، وهذا هو الترتيب الذي يجب أن يتم به اختيار براغي السيارات.
580 ميجا باسكال إجهاد الحمل الدليلي لفئة الملكية 8.8 بموجب ISO 898-1
6 جرام/6 ساعات زوج من فئة التسامح المتوسط للبراغي والجوز، ISO 965-1
0.20 عامل الجوز النموذجي K للفولاذ المطلي بالزنك كما هو مستلم
8-12 أم طلاء رقائق الزنك مطبق بموجب ايزو 10683
تنسيق الخيط يأتي قبل القطر
يعد الخيط الخشن المتري وفقًا لمعايير ISO هو الإعداد الافتراضي الصحيح لمسامير الماكينة من M5 إلى M24 في هياكل الجسم والحامل والمقعد، كما أن درجة الميل الدقيقة هي استثناء متعمد مخصص للجدران الرقيقة أو الاهتزاز العالي أو التعديل الدقيق.
تعمل المواصفة ISO 261 على إصلاح أزواج القطر والميل، كما تعمل المواصفة ISO 965-1 على إصلاح فئات التسامح التي تسمح للمسمار والصامولة من قطع الإنتاج المختلفة بالتزاوج دون فرز. تبلغ درجة الملعب الخشنة على M8 وM10 وM12 1.25 و1.5 و1.75 ملم. البدائل الجيدة لنفس الأقطار هي 1.0، 1.25 و 1.25 ملم. هذه أرقام أجزاء منفصلة ومقاييس منفصلة للانطلاق/عدم الانطلاق وإعدادات عزم الدوران المنفصلة على الخط.
P
الملعب الموضوع هي المسافة المحورية بين النقاط المقابلة على قمم الخيط المجاورة. تُعبِّر ممارسات قياس ISO عن ذلك بالملليمتر، بينما يحسب النظام الموحد الأقدم الخيوط في البوصة. إن المسافة التي تبلغ 1.5 ملم على المسمار M10 والمسافة التي تبلغ 1.25 ملم على نفس القطر هي مكونات مختلفة، وليست إصدارات مختلفة من مكون واحد.
عندما تكسب شركة Fine Pitch تكلفتها
تعمل الخطوة الدقيقة على رفع منطقة إجهاد الشد داخل نفس القطر الاسمي وتسطيح زاوية الحلزون، وبالتالي فإن المسمار الناعم ينتج المزيد من حمل المشبك عند إجهاد متساوي ويقاوم ارتخاء الاهتزاز العرضي بشكل أفضل من المسمار الخشن من نفس الطول. السعر هو سرعة التجميع. تتقاطع الخيوط الدقيقة بسهولة أكبر، وتعمل بشكل أبطأ على برامج التشغيل الآلية وتضيف تكلفة لكل قطعة في عملية العنوان.
الملعب الخشن، M10 × 1.5
- أسرع المتهدمة وأكثر تسامحا مع أضرار طفيفة موضوع
- الصنابير وأجهزة القياس وأدوات الإنتاج القياسية موجودة بالفعل في الموقع
- يفضل في مقاطع الحديد الزهر والفولاذ السميك
خطوة جيدة، M10 × 1.25
- منطقة الضغط العالي والتحميل المسبق في نفس المغلف
- تقاوم الزاوية الحلزونية الضحلة الارتخاء الذاتي تحت الاهتزاز
- يتطلب التعامل مع الأجزاء المتهدمة والنظيفة
| التنسيق | قياسي | الاستخدام النموذجي للسيارات | مراقبة التصميم |
| ISO متري الخشنة | إسو 261، إسو 965-1 | مسامير آلة الجسم والقوس وإطار المقعد | الاختيار الافتراضي؛ تأكد من ملاءمة 6g/6H على كلا الجانبين |
| مقياس ISO جيد | ايزو 261، ايزو 262 | زعماء الجدران الرقيقة، والمفاصل الثقيلة الاهتزاز، والتكيف | تجميع أبطأ ومخاطر أعلى للترابط |
| UNC الموحدة ومؤسسة الأمم المتحدة | أسم B1.1 | المنصات القديمة وأجزاء خدمة التصدير | أبقِ خطوط البوصات والمتري منفصلة فعليًا |
| التنصت على موضوع المسمار | ايزو 1478 | تقليم من البلاستيك، والأقواس الصفائح المعدنية، والأجزاء الداخلية | هندسة الرئيس، وليس المسمار، هي التي تحدد قوة المفصل |
| الجوز عزم الدوران السائد | آيزو 7040، آيزو 7042 | وصلات المقعد والهيكل والتوجيه | حشوة النايلون محدودة بدرجة حرارة الفرن |
تضيف صواميل عزم الدوران السائدة احتكاكًا عن قصد، لذلك يتم تحديدها مع الخيط، وليس بعده. تعمل صامولة الإدخال غير المعدنية المبنية على ISO 7040 والصامولة المعدنية بالكامل المبنية على ISO 7042 على حل نفس مشكلة الارتخاء مع حدود درجات حرارة مختلفة.
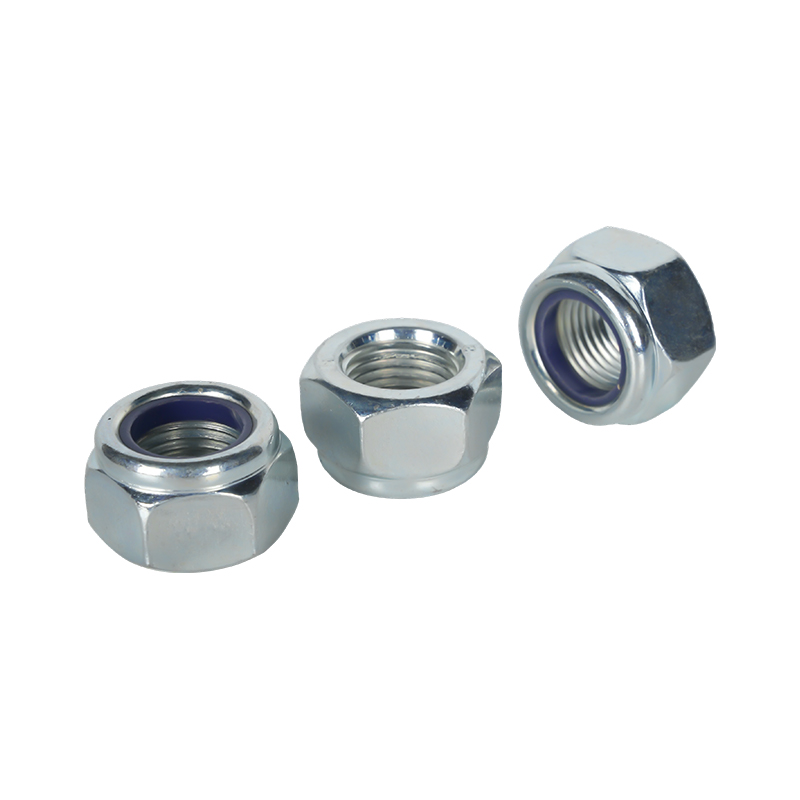 GB/T 6182 صواميل سداسية من النوع 2 مع إدراج غير معدني صامولة عزم الدوران السائد من النوع 2 مع حشوة من النايلون المقيَّد لمقاومة الاهتزاز، وهي متوفرة من M5 إلى M36 من الكربون أو الفولاذ المقاوم للصدأ. عرض المنتج →
الأبعاد التي تقرر ما إذا كان سيتم إغلاق المفصل أم لا
يتم قياس طول المسمار من وجه المحمل أسفل الرأس إلى الطرف الأقصى، لذا فإن المسمار مقاس 30 مم لا يوفر أبدًا 30 مم من التعشيق؛ يتم تحديد حجم المفصل من طول المقبض بالإضافة إلى ارتفاع الصمولة، وليس من شكل الكتالوج وحده.
تحدد المواصفة القياسية ISO 4014 وISO 4017 طول الخيط عند b = 2d 6 مم للمسامير التي يصل طولها إلى 125 مم، مما يعني أن الترباس السداسي M10 × 60 يحمل ما يقرب من 26 مم من الخيط و34 مم من الساق العادية. ضع الساق العادية في مستوى القص أينما يسمح التصميم، لأن جذر الخيط هو أضعف جزء من الجزء. مشاركة الخيط هي النصف الآخر من الحساب. يطور المسمار الفولاذي الذي يتم تركيبه في صامولة فولاذية قوته الكاملة عند حوالي 0.8d إلى 1d من تعشيق الخيط الكامل. يتطلب التشغيل في الألومنيوم أو المغنيسيوم 1.5d إلى 2d، لأن المادة الأصلية الأكثر ليونة تتقشر قبل أن ينكسر المسمار. يتبع حجم مثقاب الصنبور نفس القاعدة الخاصة بالقطر الاسمي ناقص المسافة: 5.0 مم لـ M6 × 1.0، و6.75 مم لـ M8 × 1.25 و8.5 مم لـ M10 × 1.5.
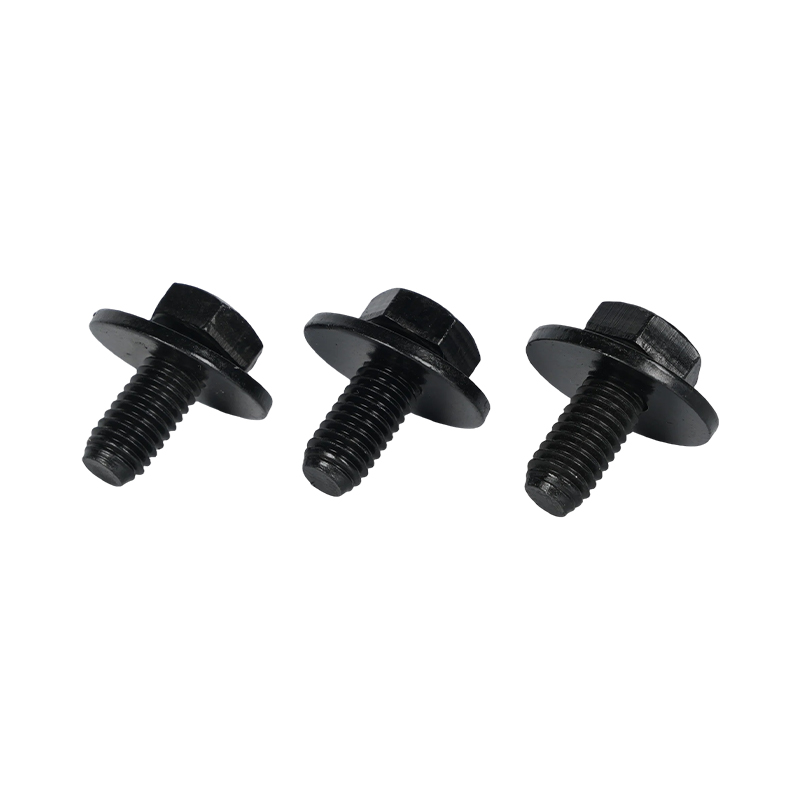
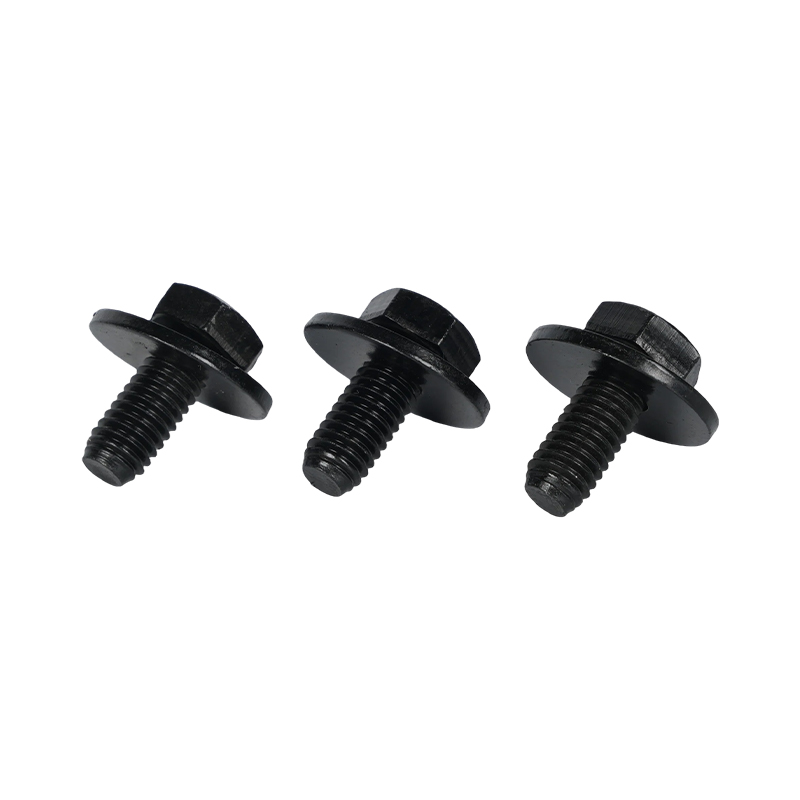 مسمار برأس سداسي أسود مع غسالة مسطحة مدمجة مسمار سداسي من قطعة واحدة وغسالة مقيدة في M3-M24، الدرجات 8.8 و10.9، مما يقلل من التعامل مع الغسالة غير المحكم أثناء التجميع. عرض المنتج →
يجب على المشترين في قائمة التحقق من الأبعاد أن يلتزموا بالموردين
- سطح محمل الرأس وقطر الشفة مقابل منطقة المشبك الفعلية، وليس حجم الخيط الاسمي
- مفاتيح ربط مسطحة وفقًا لمعيار ISO 4017، على سبيل المثال 13 مم على M8، و16 مم على M10، و18 مم على M12
- طول الخيط ب، وطول المقبض ووسائل شرح الخيط الكامل أو الخيط الجزئي على الرسم
- حدود الاستقامة والجريان على البراغي الأطول من 80 مم
- تم وضع علامة فئة الملكية على الرأس ويمكن إرجاعها إلى قطعة الأرض
يعد الثقب المسدود الذي تم حفره إلى العمق الاسمي بدلاً من العمق مطروحًا منه نفاذ الخيط أحد الأسباب الأكثر شيوعًا لقراءة عزم الدوران الخاطئة في التجميع. يصل السائق إلى هدف عزم الدوران في الجزء السفلي من الحفرة، ولا يتم تثبيت المفصل أبدًا، ولا يظهر الخلل إلا كعطل ميداني.
تغير الطلاءات الاحتكاك بقدر ما تغير عمر التآكل
بالنسبة لفئة الملكية 10.9 وما فوق، فإن اختيار الطلاء هو قرار التقصف بالهيدروجين أولاً وقرار التآكل ثانيًا، لأن المسمار المقوى المطلي بالكهرباء يمكن أن يمتص الهيدروجين الذري ويفشل تحت ساعات الحمل المقدرة أو أيام بعد التثبيت.
يظل الطلاء الكهربائي بالزنك وفقًا للمعيار ISO 4042 أو ASTM B633 بمثابة العمود الفقري للمفاصل الداخلية والمحمية. تعمل أنظمة رقائق الزنك المطبقة بموجب ISO 10683 على بناء 8 إلى 12 ميكرومتر من مشتت قائم على الماء وتجنب مسار الهيدروجين المطلي بالكهرباء تمامًا، ولهذا السبب تستدعي مواصفات الهيكل والجزء السفلي منها بشكل متزايد. يوفر الزنك والنيكل مقاومة أفضل للتآكل بسماكة مماثلة ويكلف أكثر لكل كيلوغرام. تعمل طبقة تحويل الفوسفات إلى ايزو 9717 على حماية خيوط الضبط حيث يكون التصاق الطلاء وعزم الدوران الانفصالي أكثر أهمية من ساعات رش الملح.
| طلاء | قياسي | بناء نموذجي | أفضل تطبيق | الخطر الرئيسي |
| مطلي بالزنك | إسو 4042، أستم B633 | 5-12 أم | المفاصل الداخلية والمحمية | تقصف الهيدروجين فوق الفئة 8.8 |
| مطلي بالنيكل والزنك | إسو 4042، أستم B841 | 5-10 أم | الجزء السفلي، أجهزة الفرامل والتوجيه | تكلفة القطعة الواحدة؛ الخبز لا يزال مطلوبا |
| رقاقة الزنك | ISO 10683 | 8-12 أم | الهيكل والتعرض للأملاح العالية | مبعثر الاحتكاك إذا انجرف وزن الطلاء |
| الفوسفات والنفط | ISO 9717 | 2-5 أم | خيوط التعديل والتجمعات المطلية | حماية محدودة من التآكل قائمة بذاتها |
| تخميلها غير القابل للصدأ | أستم A967 | لا ينطبق | حواف مرئية وأقواس للمنطقة الرطبة | الغضب على التجمع، لا حماية التضحية |
لماذا يجب قياس عامل الجوز
عادةً ما يتراوح عامل الجوز K للفولاذ المطلي بالزنك المستلم بين 0.16 و0.22. يمكن لمادة التشحيم الشمعية دفع K إلى أقل من 0.15 ورفع التحميل المسبق إلى ما بعد هدف التصميم تحت نفس وسيلة شرح عزم الدوران. يعد اختبار عزم الدوران وقوة المشبك وفقًا للمعيار ISO 16047 في مجموعات الإنتاج الطريقة الوحيدة الموثوقة لمعرفة مكان وجود K، ويعد تغيير مورد الطلاء في منتصف البرنامج بمثابة تغيير احتكاك حتى يثبت الاختبار خلاف ذلك. تساعد مثبتات الحافة هنا لأن وجه المحمل الأوسع ينشر حمل المشبك ويثبت زوج الاحتكاك في نفس الوقت.
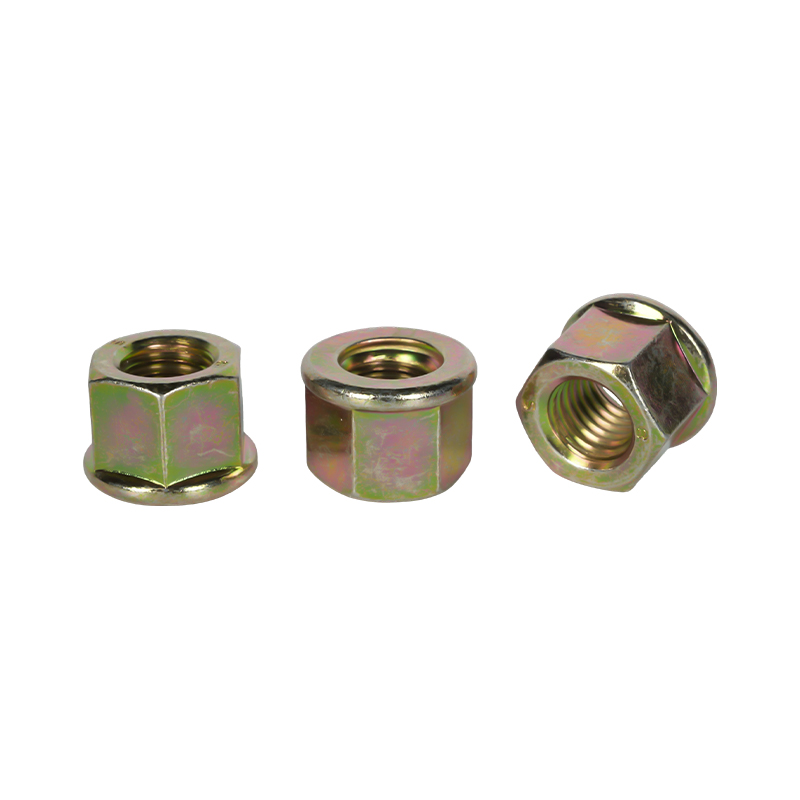 صواميل سداسية سميكة مع طلاء زنك أصفر صواميل شفة سداسية سميكة مع محمل مسنن ومشبك منتشر دون غسالة منفصلة، في درجات الفولاذ 8-12 أو A2-70. عرض المنتج →
تعمل الوصلات المغلقة في حزم البطاريات بشكل مختلف
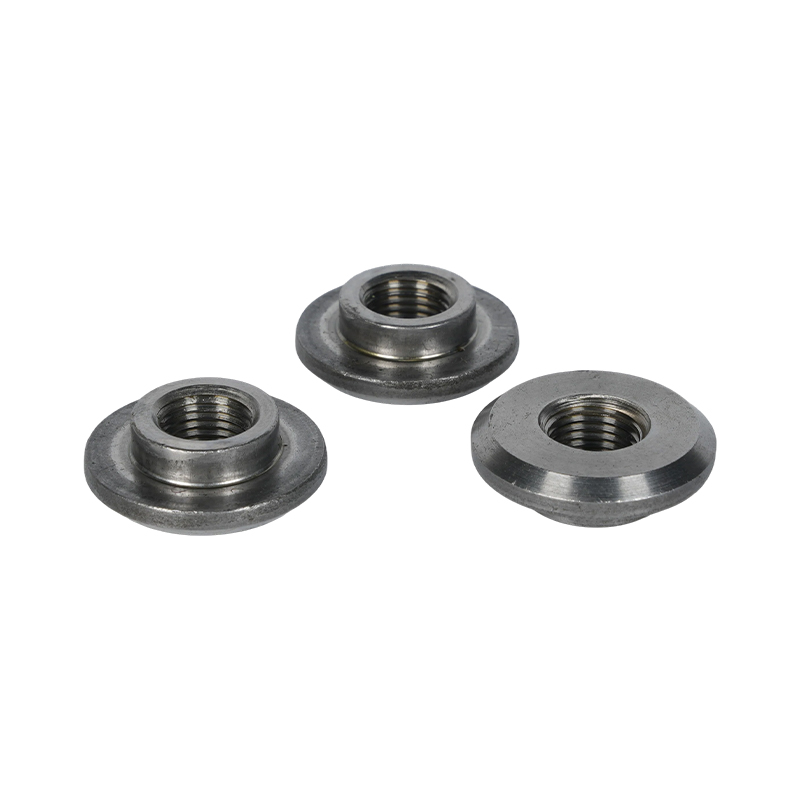
تعمل أغلفة البطاريات المصنوعة من الألومنيوم المقترنة بمثبتات فولاذية على إنشاء زوج كلفاني، وكل ثقب من خلاله يمثل مسارًا محتملاً للتسرب. يقوم صامولة مسدودة محكمة الغلق بإغلاق الفتحة من الداخل بحيث لا يفتح المثبت العلبة أبدًا، ولكن يجب تحديد ميزة الختم ونظام الطلاء وأي غسالة عزل كوحدة واحدة. اختيار الجوز للقوة وحدها والطلاء للمظهر وحده هو كيف يبدأ دخول الماء.
تسلسل اختيار من ست خطوات
تغطي ستة عمليات فحص بترتيب ثابت المسمار والجوز والثقب واللمسة النهائية دون إعادة النظر في القرارات، وتنتج كل خطوة مستندًا يمكن للمورد تقديم عرض أسعار مقابله.
حدد المفصل وليس الجزء. قم بتسجيل هدف حمل المشبك وطيف الاهتزاز ودرجة حرارة الخدمة وفئة التآكل قبل فتح أي كتالوج.
قم بتعيين فئة الملكية. يغطي المعيار ISO 898-1 فئة 8.8 الجسم العام ومفاصل الأقواس؛ 10.9 يغطي إطارات المقاعد ووصلات التعليق والتوجيه. قم بمطابقة الصامولة وفقًا للمعيار ISO 898-2 حتى لا تنفصل الصامولة قبل أن ينكسر المسمار.
قفل الخيط والتسامح. مقياس ISO خشن عند 6 جم/6 ساعات ما لم تكن هناك حالة موثقة تبرر درجة الصوت الدقيقة، مع ذكر الرقم القياسي على الرسم.
طول الحجم من القبضة بالإضافة إلى ارتفاع الجوز. ثم قم بتأكيد الارتباط مقابل المادة الأصلية: 0.8d إلى 1d في الفولاذ، و1.5d إلى 2d في الألومنيوم أو المغنيسيوم.
اختر الطلاء ضد فئة التآكل. ثم قم بتأكيد الاحتكاك من خلال اختبار عزم الدوران وقوة المشبك وفقًا لمعيار ISO 16047 بدلاً من جدول منشور.
التحقق من صحة التجميع. يتم إغلاق الحلقة بواسطة رش ملح محايد وفقًا لمعيار ASTM B117، واهتزاز عرضي وفقًا لمعيار DIN 65151، ومراجعة عزم الدوران في المحطة.
حيث ينهار الاختيار في الإنتاج
عادةً ما تكون حالات الفشل التي تصل إلى تدقيق الخط هي مشاكل الملاءمة أو الاحتكاك أو الحرارة بدلاً من مشاكل قوة الشد، ويعود كل منها إلى قرار تم تخطيه في وقت سابق من البرنامج.
- صواميل قفل مصنوعة من النايلون تمر عبر فرن علاج ذو طبقة إلكترونية. يتم تصنيف إدخالات النايلون بشكل عام بالقرب من 120 درجة مئوية متواصلة، بينما تعمل أفران المعالجة عند 175 إلى 200 درجة مئوية، لذا تحتاج التجميعات المطلية إلى صواميل معدنية بالكامل أو صواميل ملحومة.
- مسامير مطلية بالكهرباء من الفئة 10.9 بدون نافذة خبز موثقة بين الطلاء وعلاج الطلاء، وفقًا لتوجيهات ASTM B850.
- يتم دفع براغي فولاذية داخل أغلفة من الألومنيوم بدون عزل كلفاني، مما يؤدي إلى إنتاج خلايا تآكل تفتح خلال شتاء واحد من ملح الطريق.
- يتم حفر الثقوب العمياء حتى العمق الاسمي، مما يعطي قراءة عزم الدوران مقابل قاع الثقب بدلاً من المفصل.
- تم طلاء النموذج الأولي بطريقة ما وتم تغليف الإنتاج بطريقة أخرى، مما أدى إلى تغيير عامل الجوز دون تغيير مواصفات عزم الدوران.
التحقق الختامي: اطلب سجل الخبز وشهادة وزن الطلاء ومنحنى شد عزم الدوران قبل الموافقة على المادة الأولى. ثلاث وثائق تغلق مخاطرة أكبر من صفحة من المطالبات المادية.
التحقق الوارد وقيد المعالجة والتحقق النهائي هو المكان الذي يتم فيه إغلاق هذه المخاطر فعليًا. المورد الذي تبدأ خطة التحكم الخاصة به من تحليل المواد الخام إلى اختبار الخصائص الميكانيكية النهائية، داخل نظام الجودة المعتمد IATF 16949-2016 ، يمكنه إنتاج هذه السجلات عند الطلب بدلاً من وصفها.
الأسئلة التي تعود على كل برنامج
ما هو الخيط الذي يجب أن يستخدمه المسمار ذو اللون الأبيض؟
ISO متري خشن عند فئة التسامح 6 جرام، غالبًا M6 x 1.0 أو M8 x 1.25 للأقواس وM10 x 1.5 للتوصيلات الهيكلية. تتسامح الطبقة الخشنة مع تراكم الطلاء والمواد المانعة للتسرب التي ينتجها التعامل مع ورشة هياكل السيارات، وتنخفض بشكل أسرع مع السائقين الآليين.
ما مقدار مشاركة الخيط الكافية؟
ما يقرب من 0.8d إلى 1d من الخيط الكامل في الفولاذ، و1.5d إلى 2d في الألومنيوم أو المغنيسيوم. أسفل هذه القيم، يتم وضع شرائط الخيط الداخلي قبل أن يصل المسمار إلى حمل الإثبات، ويفشل المفصل في المادة الأصلية بدلاً من المثبت.
هل طلاء الزنك الأصفر مقبول على الأجهزة السفلية؟
اللون ليس من المواصفات، لذا اطلب كيمياء التخميل بدلاً من ذلك. يحدد توجيه RoHS 2011/65/EU نسبة الكروم سداسي التكافؤ بنسبة 0.1 بالمائة من حيث الوزن في المواد المتجانسة، ويفي التخميل ثلاثي التكافؤ بهذا الحد. وللتعرض المستمر لملح الطريق، فإن رقائق الزنك وفقًا لمعيار ISO 10683 هي الإجابة الأقوى من أي لون مطلي بالكهرباء.
متى يصبح الجوز العادي صامولة ذاتية القفل؟
عندما يرى المفصل اهتزازًا عرضيًا ولا يمكن إعادة تدويره أثناء الخدمة، أو عندما يُظهر اختبار Junkers للمعيار DIN 65151 اضمحلال حمل المشبك. يتم بعد ذلك استبدال الصامولة ذات عزم الدوران السائد وفقًا للمعيار ISO 7040 أو الصامولة المعدنية بالكامل وفقًا للمعيار ISO 7042 بالصامولة العادية، ويتم تحديد الاختيار بينهما حسب درجة حرارة الفرن وسياسة إعادة الاستخدام.
أرسل الرسم وحمل المفصل وفئة التآكل معًا ويمكن تسوية الخيط والطول والطلاء في مراجعة هندسية واحدة بدلاً من ثلاث. اتصل بالفريق مع تفاصيل التطبيق قبل بدء تشغيل الأداة التالية.
السابق:مسامير وصواميل السيارات لتصنيع المركبات الكهربائية: تثبيت حزمة البطارية والتجميع
التالي:مورد قطع غيار وختم السيارات: شيكات الطلب بالجملة للمشترين B2B
التالي:مورد قطع غيار وختم السيارات: شيكات الطلب بالجملة للمشترين B2B
هل أنت مهتم بالتعاون أو لديك أسئلة؟
المنتجات المميزة
حلول مثبتات السيارات
- اتصل بنا
-
-
861260628@qq.com

zj@xy-nuts.com -
+86 15888350558

-
رقم 350 طريق جينغي، منطقة ميناء جياشينغ، مقاطعة تشجيانغ، الصين.

-
- منتج
- صواميل
- المكونات والغلافات والدبابيس بمعالجة CNC
- مكونات السيارات المتخصصة والوظيفية
- أجزاء الختم المعدني
- البراغي والمسامير
- الجوال
حقوق الطبع والنشر ©
Zhejiangxinye Automobile Technology Co. , Ltd.
جميع الحقوق محفوظة